EN
Elektrosmelting av HDPE: Hvordan tilkoblingsprosessen fungerer
Elektrofusjons-HDPE kobler polyetylenrør sammen med en kopling som inneholder elektriske motstandselementer. En godkjent kontrollenhet sender den koplingsspesifikke elektriske syklusen gjennom disse elementene, og varmer opp koplingen og rørets kontaktsone til de kompatible polymeroverflatene er sammenføyet. Elektrofusjons-HDPE er derfor en kontrollert sammenføyningsmetode, ikke bare et trinn med å tilføre strøm til en kopling.
For bygg-, vann- og rørleggerteam er elektrofusjons-HDPE nyttig å forstå som en sekvens: sjekk komponentene, klargjør røret, monter og fest skjøten, kjør den registrerte syklusen og la den avkjøles fullstendig. Hver elektrofusjons-HDPE-skjøt avhenger av at det faktiske røret, koblingen, kontrollenheten og forholdene på stedet er kompatible.
Hvordan en elektrofusjons-HDPE-fuge dannes
En elektrofusjons-HDPE-kobling inneholder innebygde motstandstråder. I løpet av den programmerte syklusen varmer de opp kontaktsonen mellom koblingshullet og utsiden av røret. Den mykgjorte polymeren skjøtes sammen, mens klemmer holder monteringen stabil. Når den angitte avkjølingsperioden er over, gjenvinner elektrofusjons-HDPE-koblingen styrken som en skjøtet rørkobling.
Den nøyaktige spenningen, syklustiden, kjøletiden og tillatte driftsforholdene kommer fra monteringsetiketten, strekkoden, monteringsinstruksjonene og kompatibelt kontrollutstyr. Disse verdiene varierer fra produkt til produkt, så en installatør av elektrofusjons-HDPE bør ikke opprette innstillinger fra en generell veiledning. Prosjektspesifikasjoner og lokale krav kan også definere ytterligere kontroller.
Hvor elektrofusjons-HDPE kan passe inn i et prosjekt
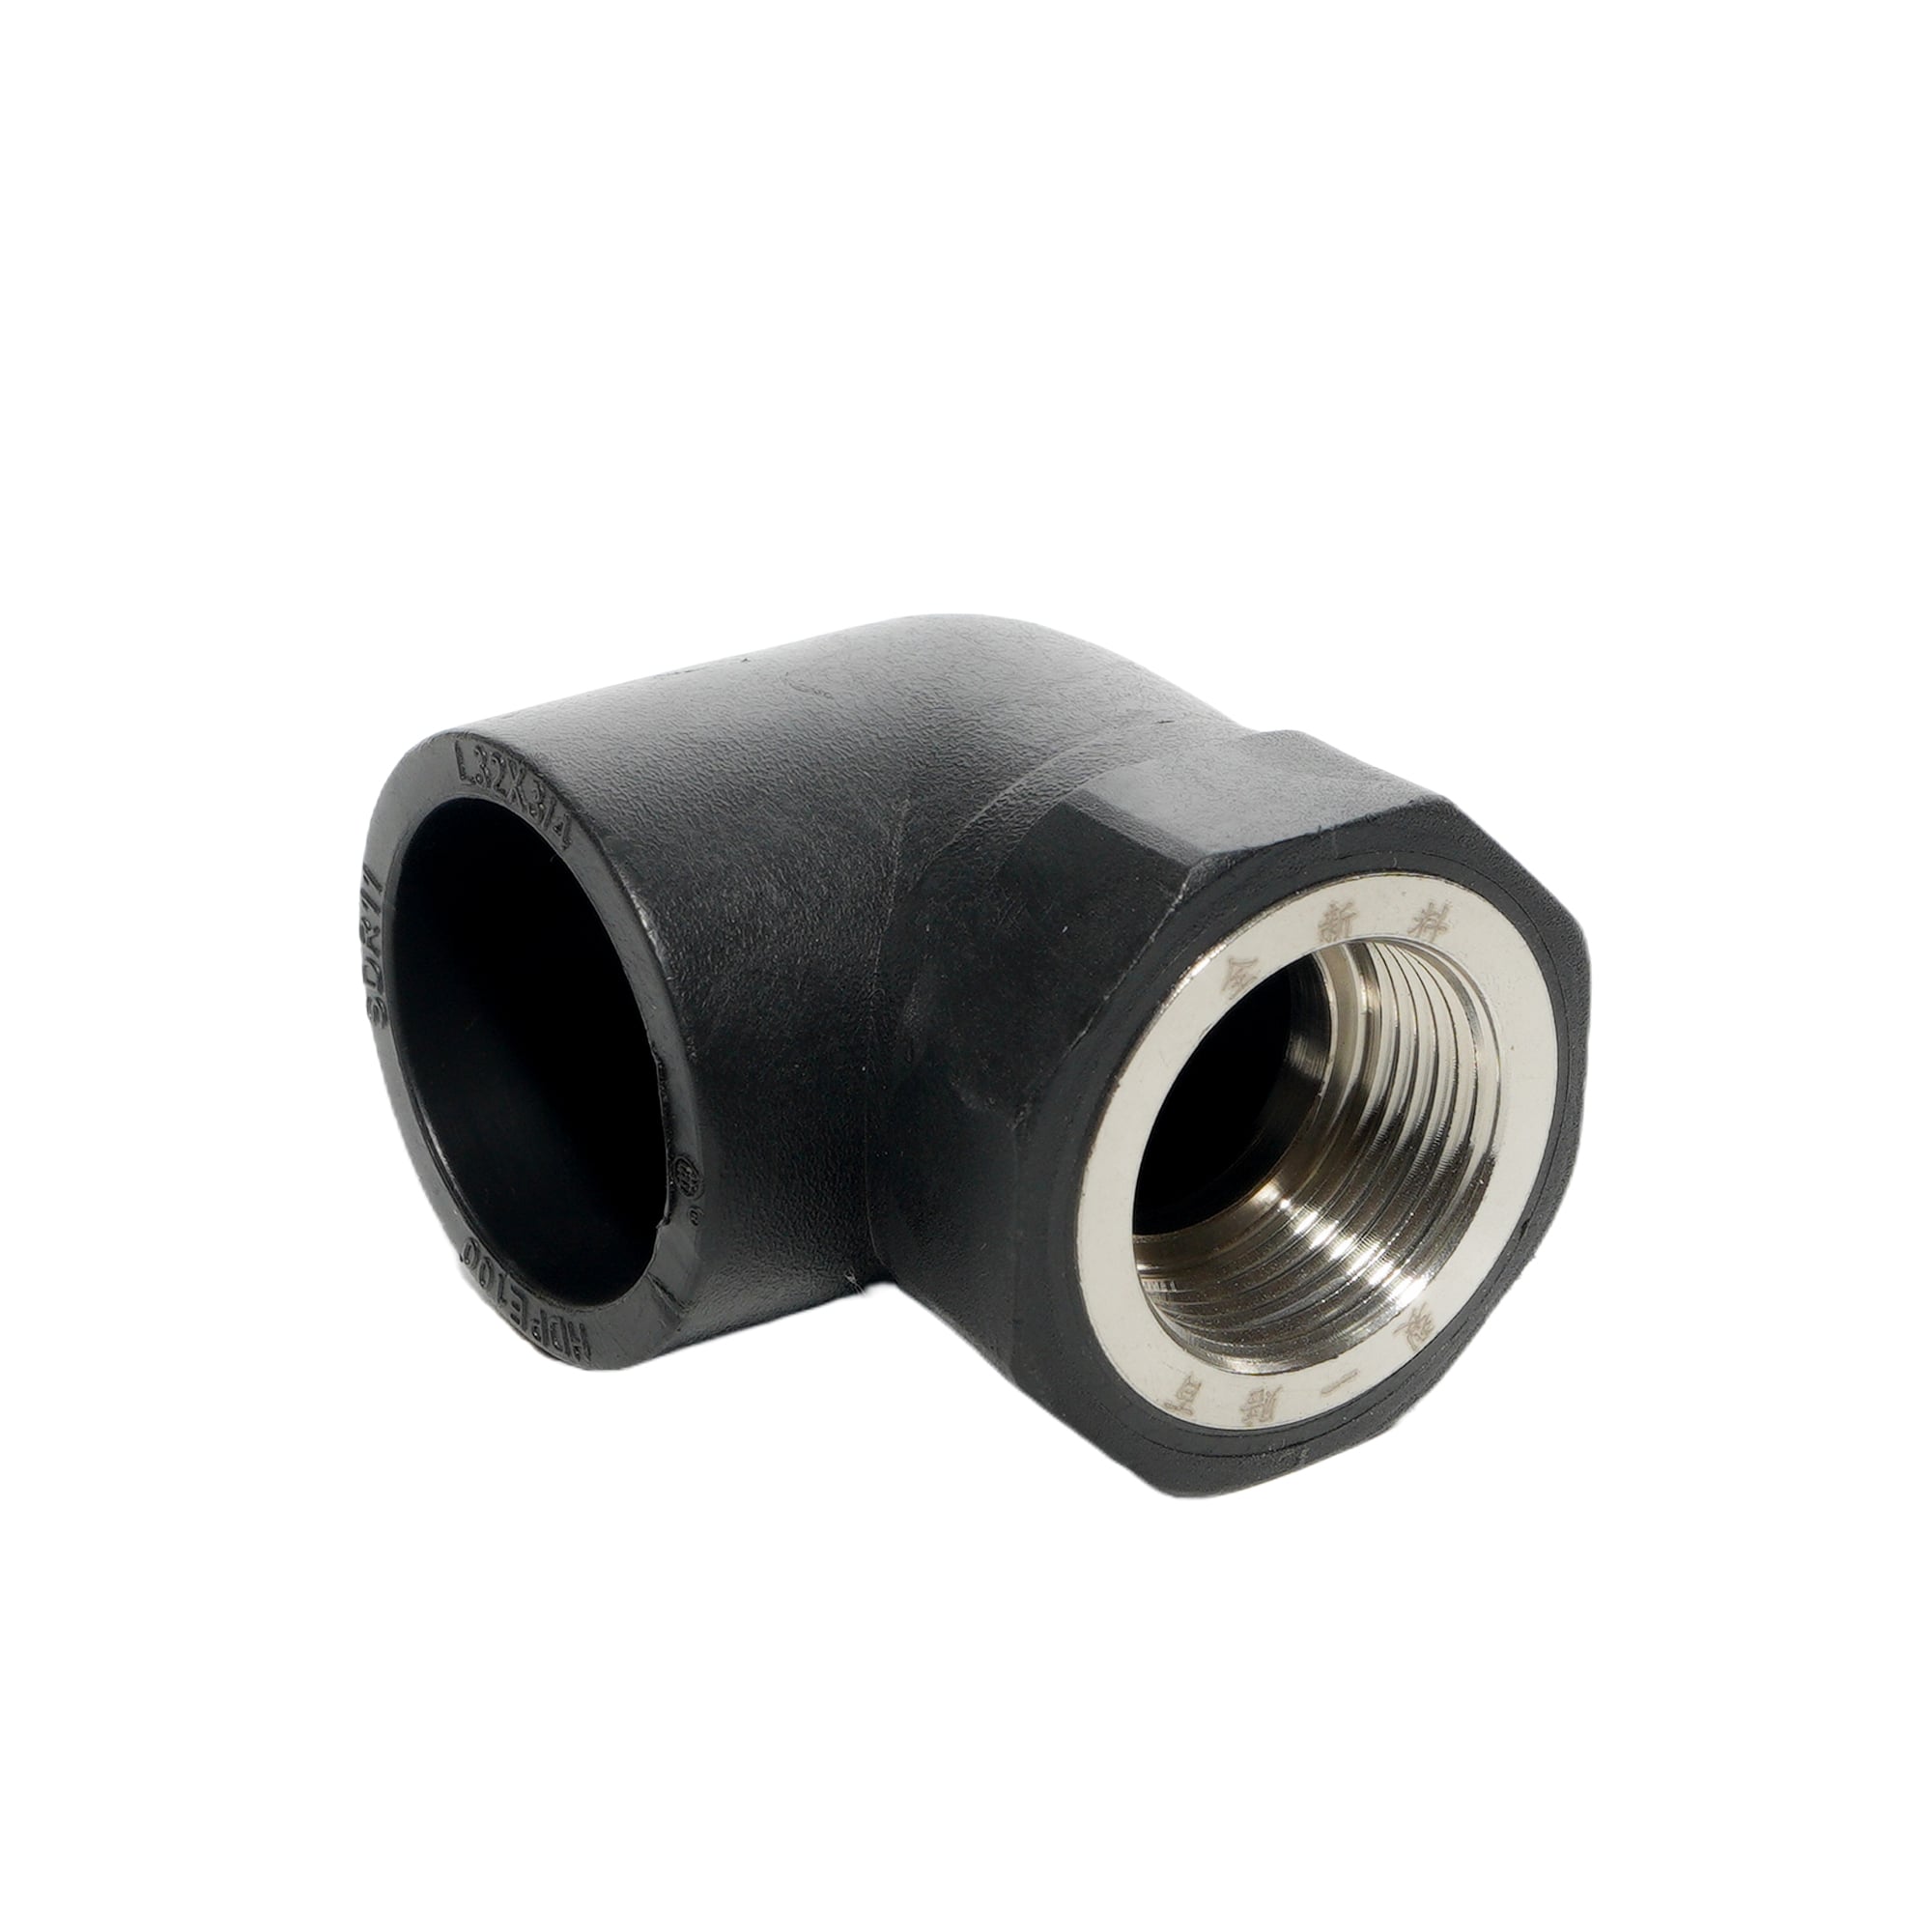
Elektrofusjons-HDPE kan vurderes for rørreparasjoner, sammenkoblinger, avgreningsarbeid eller steder der tilgjengelig plass påvirker sammenføyningsmetoden. Koplinger, sadler, reduksjonsstykker, albuer og avgreningsfittings kan brukes til forskjellige røroppsett, men den nødvendige typen elektrofusjons-HDPE-fitting må identifiseres før kjøp.
Elektrosveising av HDPE og stumpsveising er ikke samme prosedyre. ISO 21307 omhandler stumpsveisingsprosedyrer for PE-rørsystemer, så den bør ikke brukes som den eneste arbeidsinstruksjonen for en elektrosveisingforbindelse. For elektrosveising av HDPE-arbeid, bruk gjeldende monteringsprosedyre, utstyrsdokumentasjon, prosjektmetodebeskrivelse og relevante lokale regler.
Før du velger elektrofusjons-HDPE, må du definere rørets utvendige diameter, SDR eller veggkategori, materialbetegnelse, transportmedium, driftsforhold, tilgang og skjøtkonfigurasjon. Disse detaljene gjør det mulig å stille en leverandør eller prosjektingeniør med fokus på tekniske spørsmål.
1. Verifiser komponenter og verktøy
Start en elektrofusjons HDPE-jobb ved å bekrefte rørdelens størrelsesområde og tiltenkte bruk mot det faktiske røret. Bekreft rørmerkingene, rørdelens dokumentasjon og kompatibiliteten til kontrollenheten. Teamet trenger også en passende kutter, en forberedelsesskrape eller -skreller, godkjente rengjøringsmidler og nødvendige justerings- og festeklemmer.
AHDPE100 kobling/muffe med varmeforbindelse kan vurderes innenfor monteringskategorien for en diskusjon om elektrofusjons-HDPE. Produkttittelen i seg selv etablerer ikke en prosjektsamsvar. Kjøpere bør fortsatt bekrefte dimensjoner, veggkategori, monteringsinstruksjoner og installasjonsprosedyre med relevante tekniske dokumenter.
Det er lett å fokusere først på monteringsprisen. Ved kjøp av elektrofusjons-HDPE er de praktiske spørsmålene ofte om rør, verktøysett, skjøtetype og forberedelse av arbeidsplassen er spesifisert. En kort sjekkliste før installasjon hjelper innkjøps- og byggeplassteam med å samkjøre før materialene ankommer.
2. Forbered en ren sammenføyningssone
For en elektrofusjons HDPE-kobling av koblingstypen, kutt rørendene rett der monteringsprosedyren krever det, fjern grader etter behov, og merk innsettingsdybden og forberedelsesområdet. Inspiser for skader, fuktighet, forurensning eller at røret er ute av rundhet. Hvis røret trenger avrunding på nytt, bruk den godkjente festeanordning før montering.
Elektrofusjons-HDPE-forberedelse innebærer vanligvis å skrelle eller skrape den ytre røroverflaten i det angitte fusjonsområdet. Formålet er å fjerne det oksiderte ytre laget og eksponere ren polymer. Bruk forberedelsesverktøyet som kreves av monteringsprosedyren; en inkonsekvent slipemetode er ikke en erstatning for den dokumenterte elektrofusjons-HDPE-prosedyren.
Rengjør den forberedte sonen med godkjente materialer og la den tørke som anvist. Ikke berør den forberedte overflaten. Fuktighet, gjørme, støv eller vann som kommer i kontakt med den forberedte elektrofusjons-HDPE-sonen kan endre tilstanden til skjøten, så beskyttelse av området er en del av prosesskontrollen.
3. Juster og spenn fast før syklusen
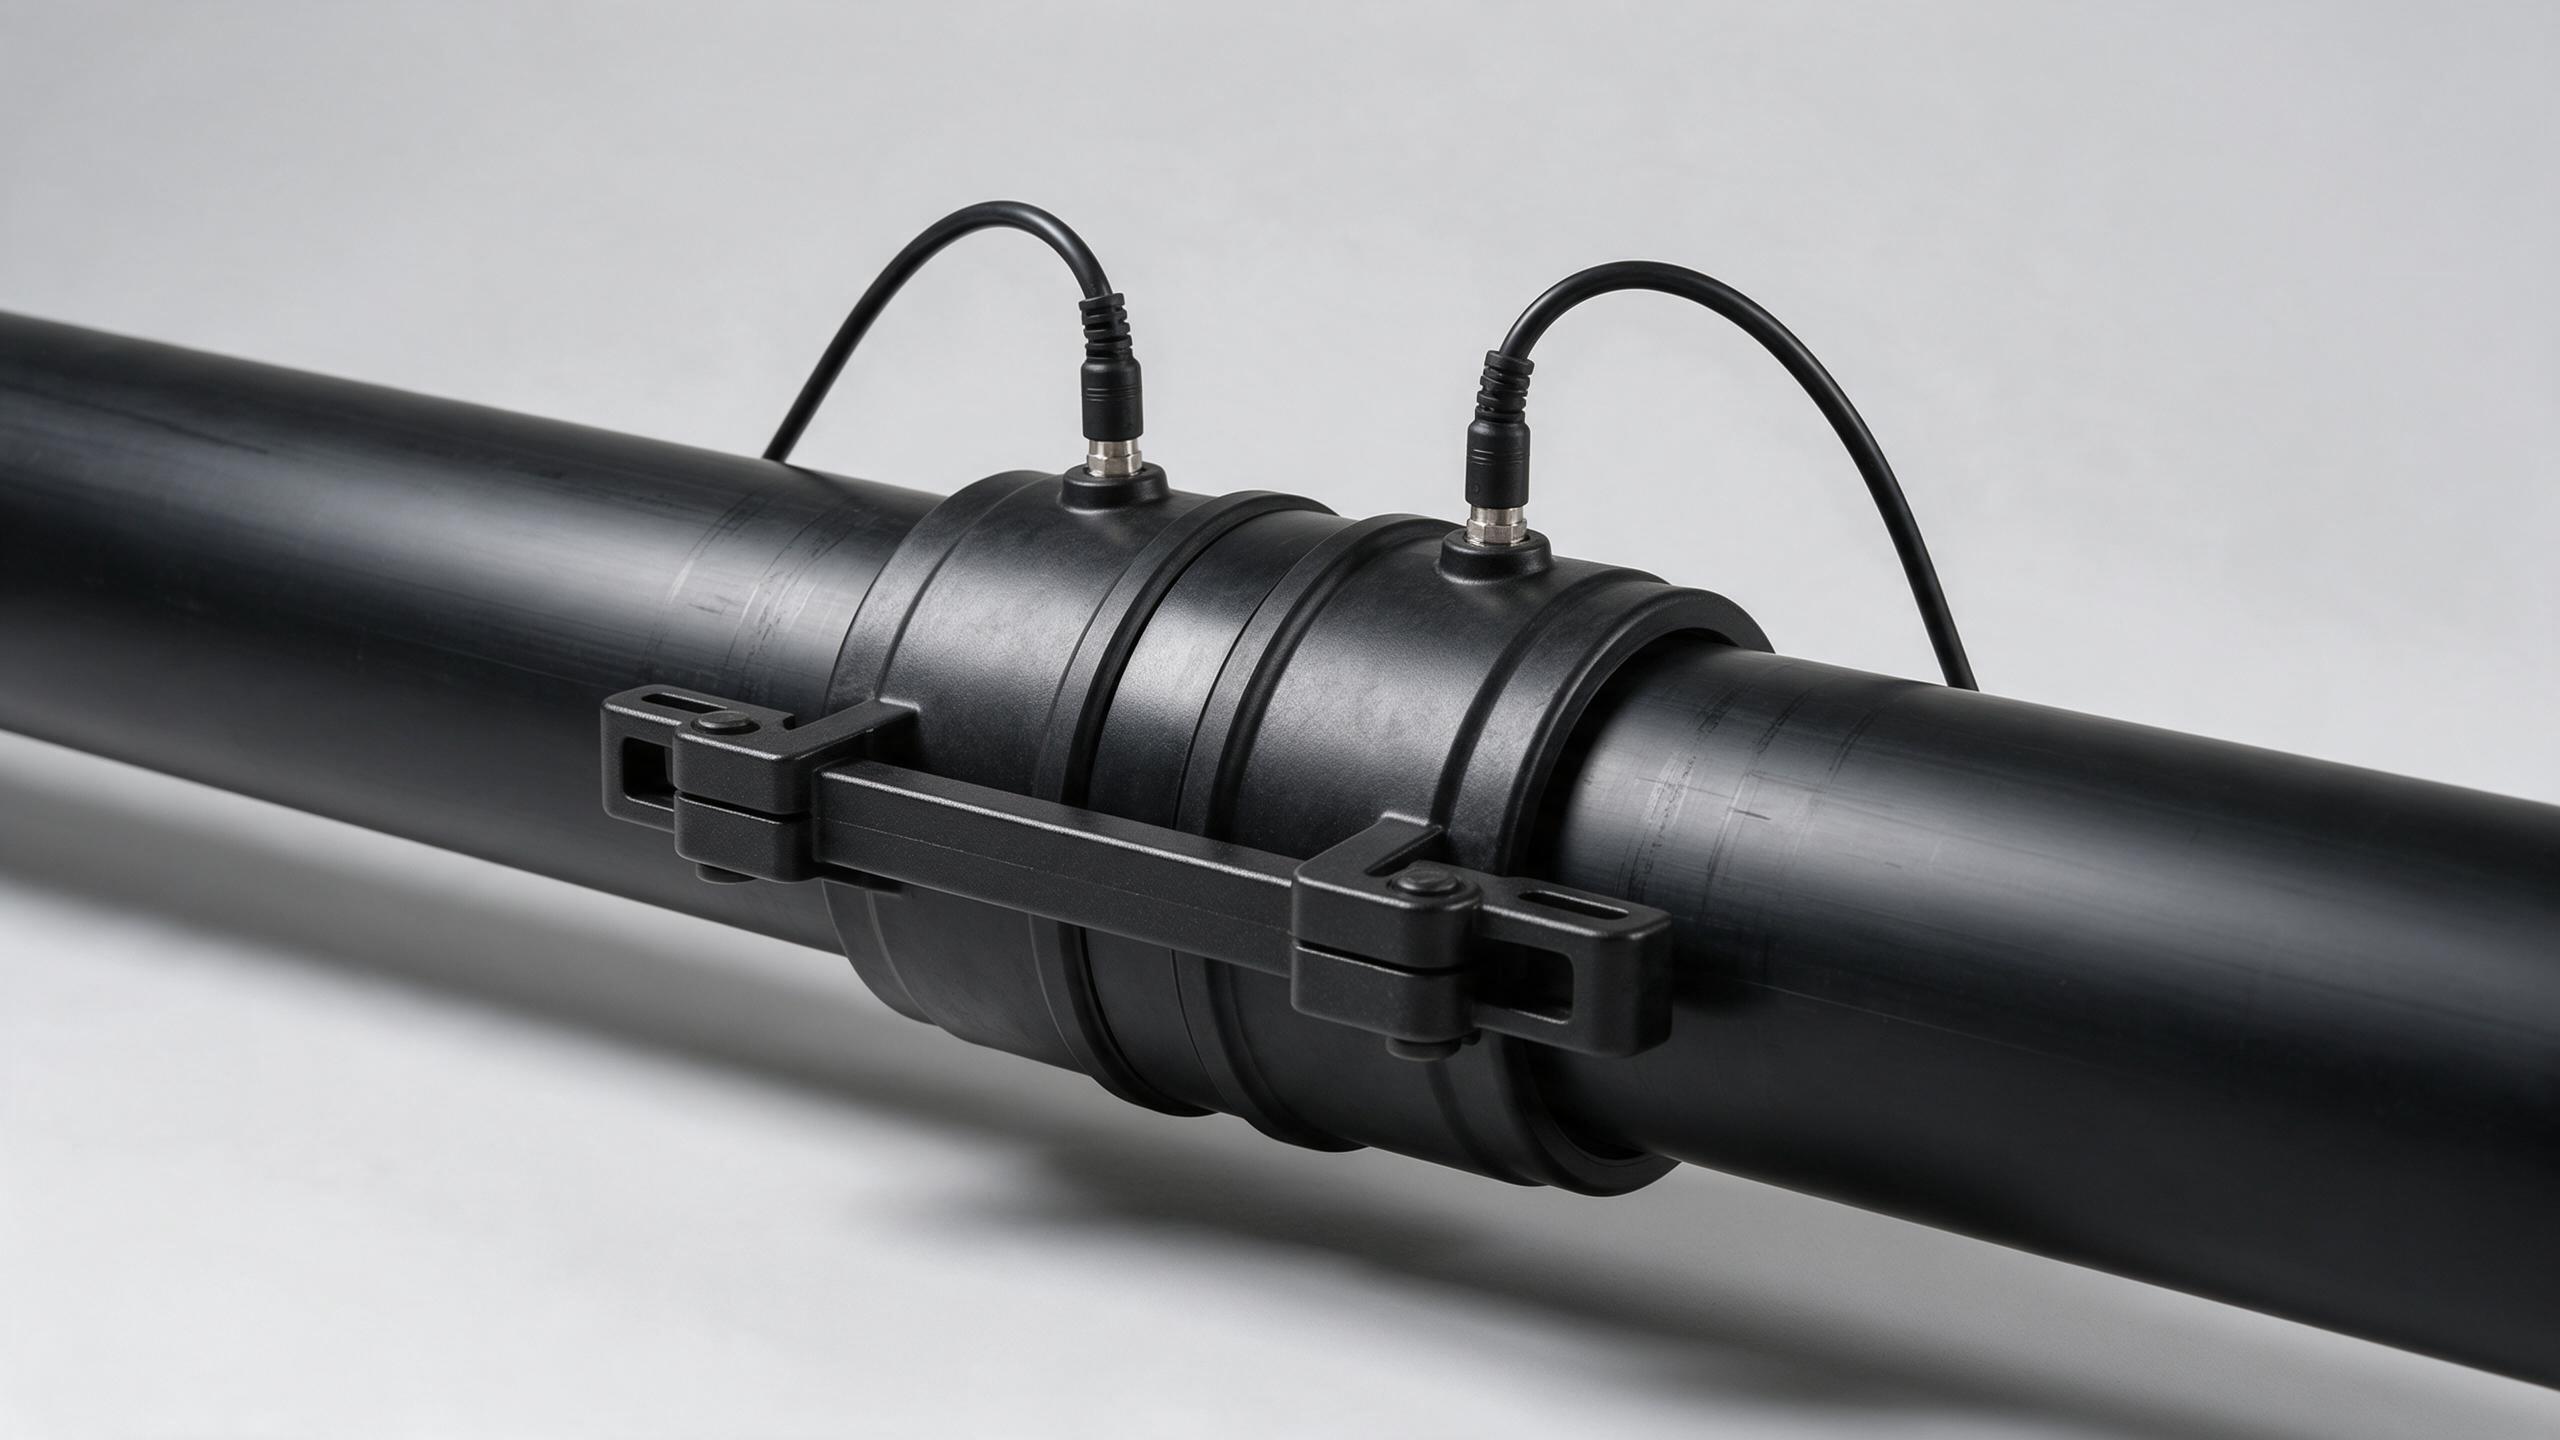
Før røret inn i elektrofusjons-HDPE-koblingen til den markerte dybden. Monter de spesifiserte klemmene slik at røret og koblingen forblir på linje og ikke bærer bøying eller aksialbelastning under oppvarming og avkjøling. Denne begrensningen er spesielt relevant der en utgraving eller et rørarrangement legger belastning på konstruksjonen.
Koble til ledningene i kontrollboksen og følg den dokumenterte strekkoden eller dataregistreringsmetoden for koblingen. Start elektrofusjons-HDPE-syklusen først etter at utstyret har godtatt oppsettet. De koblingsspesifikke dataene skal komme fra det godkjente systemet, ikke fra antatte generiske tidsinnstillinger.
For sporbarhet kan et elektrofusjons-HDPE-team registrere identifikasjon av rørdeler, rørdetaljer, syklusresultat, nødvendig miljøinformasjon, operatør og skjøtplassering i henhold til prosjektpraksis. Registreringen støtter senere gjennomgang sammen med forberedelses- og inspeksjonsinformasjon.
4. Avkjøl før flytting, testing eller etterfylling
Når den elektriske syklusen er over, trenger en elektrofusjons-HDPE-skjøt fortsatt den angitte avkjølingsperioden. Hold klemmene på plass og unngå å flytte, belaste, trykktest eller fylle igjen konstruksjonen før monteringsprosedyren tillater det. Avkjøling er en definert del av elektrofusjons-HDPE-prosessen, ikke en valgfri pause etter syklusen.
Hvis en arbeidsplan er i konflikt med den angitte avkjølingsperioden, bør du beskytte kravet til elektrofusjons-HDPE i stedet for å fjerne fastholdelsen tidlig. Monteringsdokumentasjonen angir gjeldende tidspunkt; en generell artikkel kan ikke erstatte den.
Elektrofusjons HDPE-kontroller for kjøpere og byggeplassteam
- Elektrofusjon HDPE-komponentmatch: bekreft rørdiameter, SDR eller veggkategori, materialbetegnelse og monteringsområde.
- Elektrofusjons HDPE-skjøttype: Identifiser om applikasjonen krever en kobling, sal, grenrør, reduksjonsrør eller et annet arrangement.
- Elektrofusjonsutstyr for HDPE: Verifiser kontrollenheten, ledningene, skanneren eller datainntastingsmetoden, klemmene, skrapen og rengjøringsmaterialene.
- Beredskap for elektrofusjons-HDPE-området: sørg for et tørt og rent område med tilstrekkelig tilgang for justering og fastholdelse.
- Kontroll av elektrofusjons-HDPE-prosedyre: følg de spesifikke instruksjonene for fusjon og kjøling for den aktuelle monteringen.
- Dokumentasjon for elektrofusjon av HDPE: bli enige om inspeksjonspunkter og felles registreringsfelt før installasjonen starter.
Konklusjon
Elektrofusjon av HDPE fungerer ved å bruke en kompatibel fitting og en kontrollert elektrisk syklus for å sammenføye det forberedte HDPE-røret, etterfulgt av avkjøling under kontroll. Prosessen er enkel å skissere, men avhenger av verifiserte detaljer: samsvarende komponenter, grundig overflatebehandling, stabil justering, godkjente maskindata og tilstrekkelig avkjølingstid.
For en anskaffelsessamtale om elektrofusjon av HDPE, oppgi rørdimensjoner, bruksområde, type rørdel, mengder og tilgjengelig installasjonsutstyr. Disse innspillene lar leverandører og prosjektteam gjennomgå relevant dokumentasjon for rørdeler og identifisere de tekniske punktene som krever bekreftelse før feltarbeidet starter.



 Siste nytt